Verfahren
So entsteht ein runderneuerter LKW-Reifen.
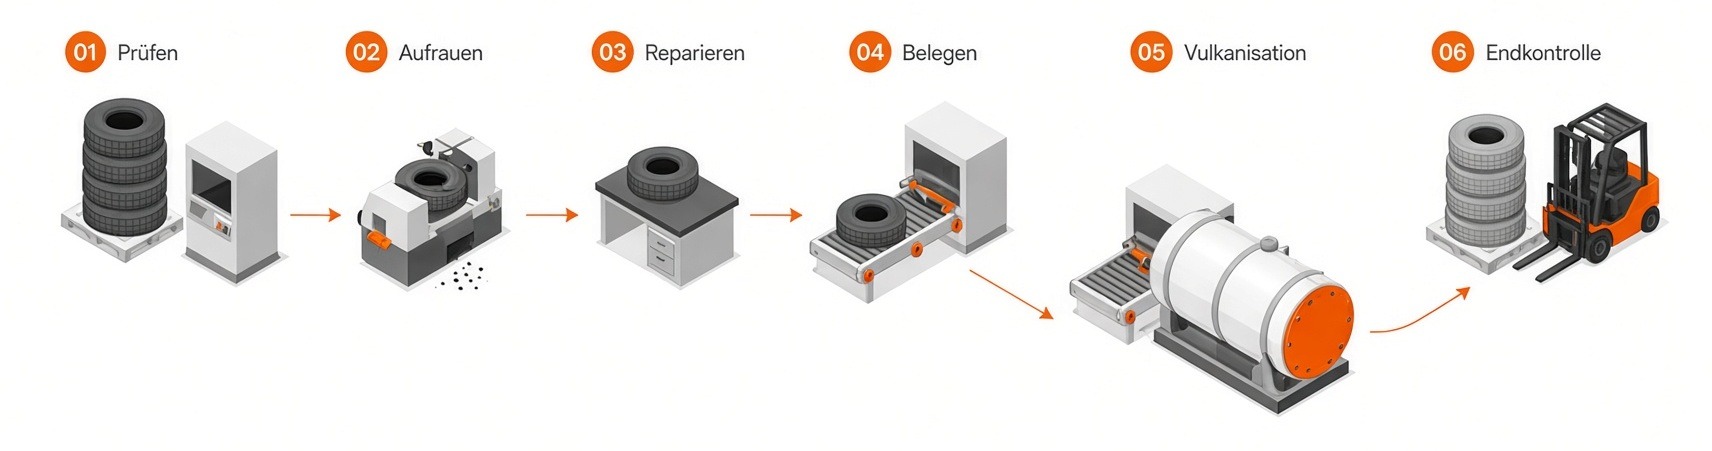
Von der Shearografie bis zur Endkontrolle: jeder Schritt sichtbar, jeder Reifen geprüft. Kaltverfahren in Nürnberg, vulkanisiert im Autoklav bei rund 110 °C.
01
Prüfen
02
Aufrauen
03
Reparieren
04
Neues Profil
05
Vulkanisieren
06
Endkontrolle
01
Prüfen
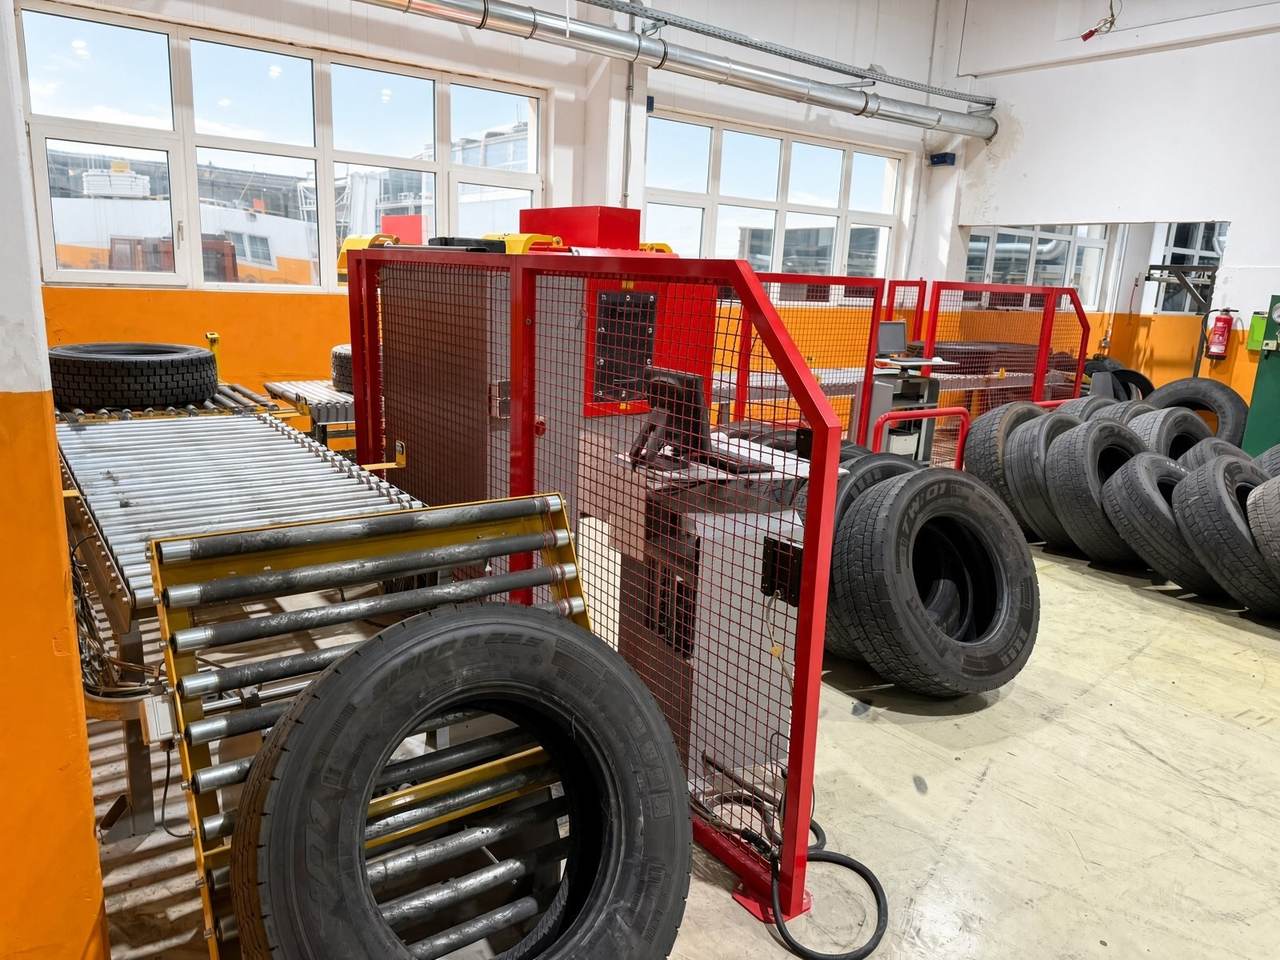
Wir untersuchen die Karkasse. Die Shearografie macht Schäden sichtbar, die man von außen nicht zuverlässig erkennt. Nur einwandfreie Unterbauten gehen weiter.
01
Prüfen
Wir untersuchen die Karkasse. Die Shearografie macht Schäden sichtbar, die man von außen nicht zuverlässig erkennt. Nur einwandfreie Unterbauten gehen weiter.
02
Aufrauen
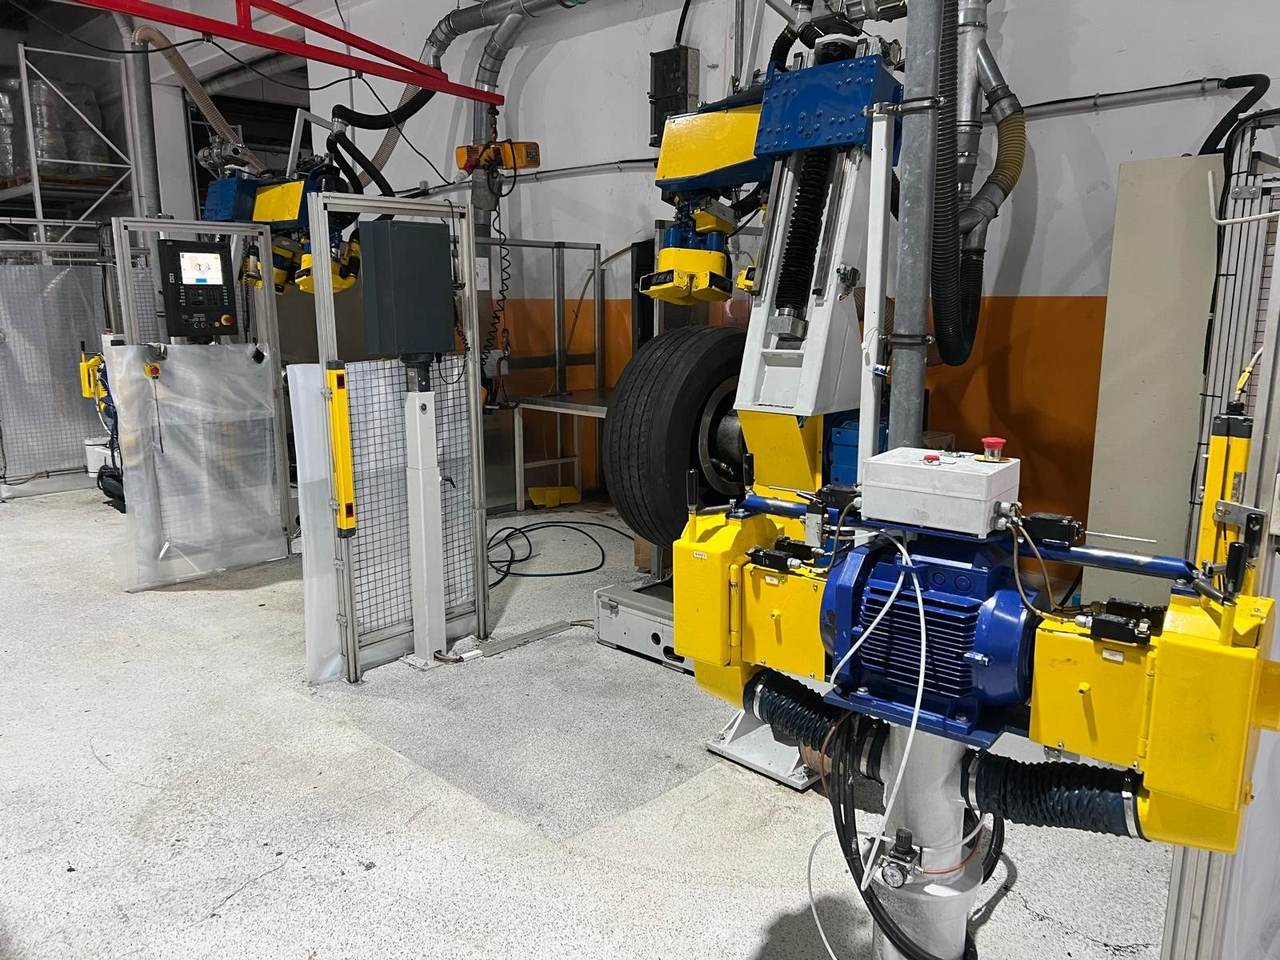
Computergesteuerte Raumaschinen tragen den bestehenden Laufstreifen präzise ab. Die Karkasse wird millimetergenau auf Kontur und Geometrie gebracht - gleichmäßige Oberfläche, hoher Rundlauf, bereit für den neuen Belag.
03
Reparieren
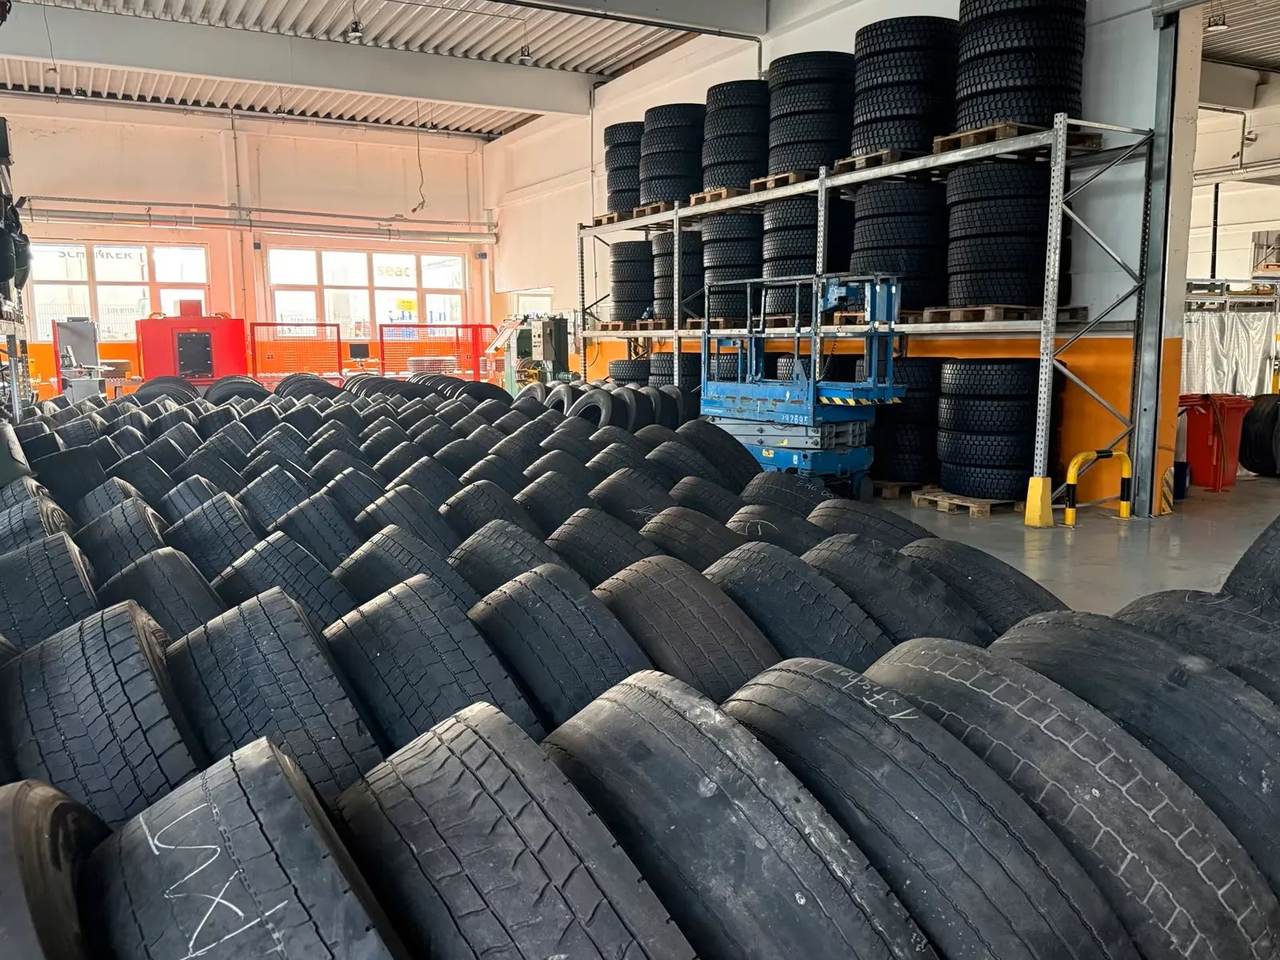
Beschädigungen werden fachgerecht instand gesetzt. Lochkanäle vulkanisieren wir im Autoklav mit Qualitäts-Pflastern so sauber, dass die Stelle nach der Heißvulkanisation praktisch unsichtbar ist.
04
Neues Profil
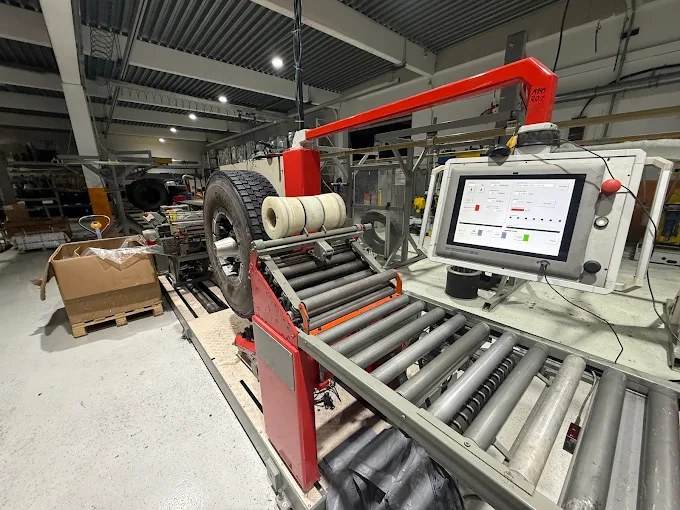
Der neue Laufstreifen kommt von den führenden Herstellern weltweit und wird passgenau auf die vorbereitete Karkasse aufgebracht. Profil und Mischung richten sich nach dem Einsatz: Antrieb oder Auflieger.
05
Vulkanisieren
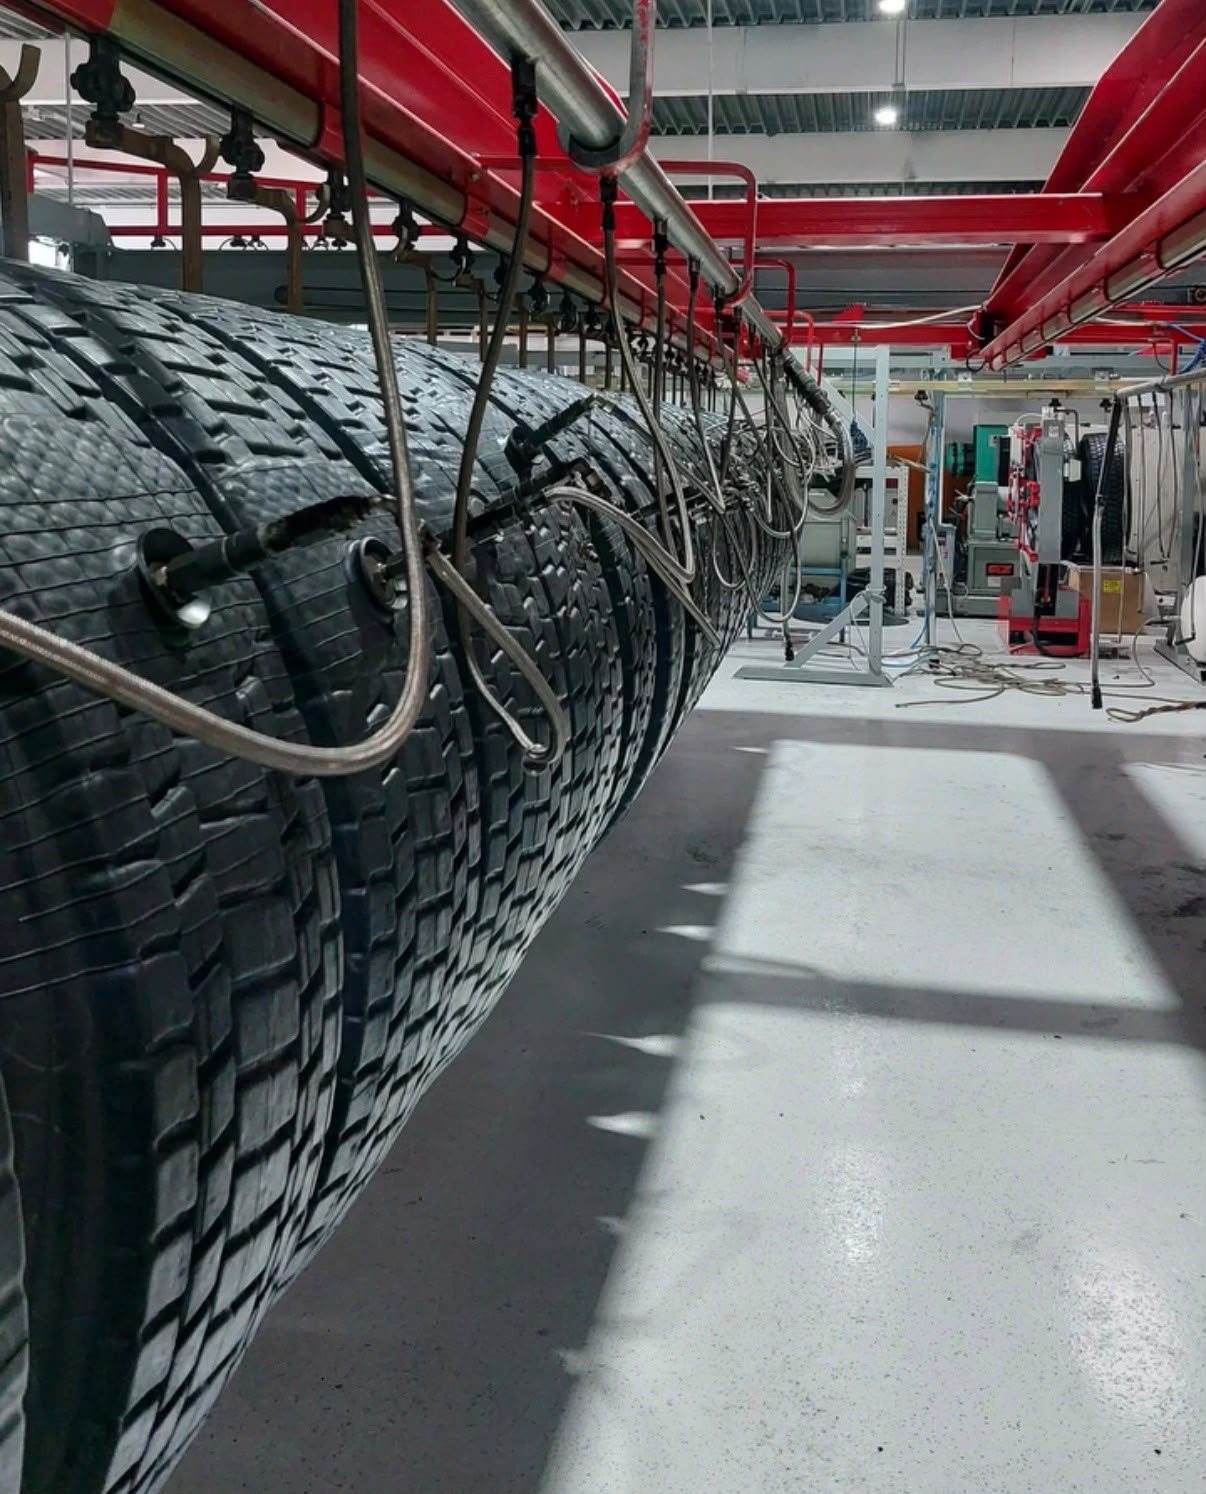
Fachgerecht eingehüllt, verbindet der Autoklav Karkasse, Bindegummi und Laufstreifen unter kontrollierter Temperatur und Druck. Ca. 4 Stunden bei etwa 110 °C - für einen sicheren, dauerhaften Verbund.
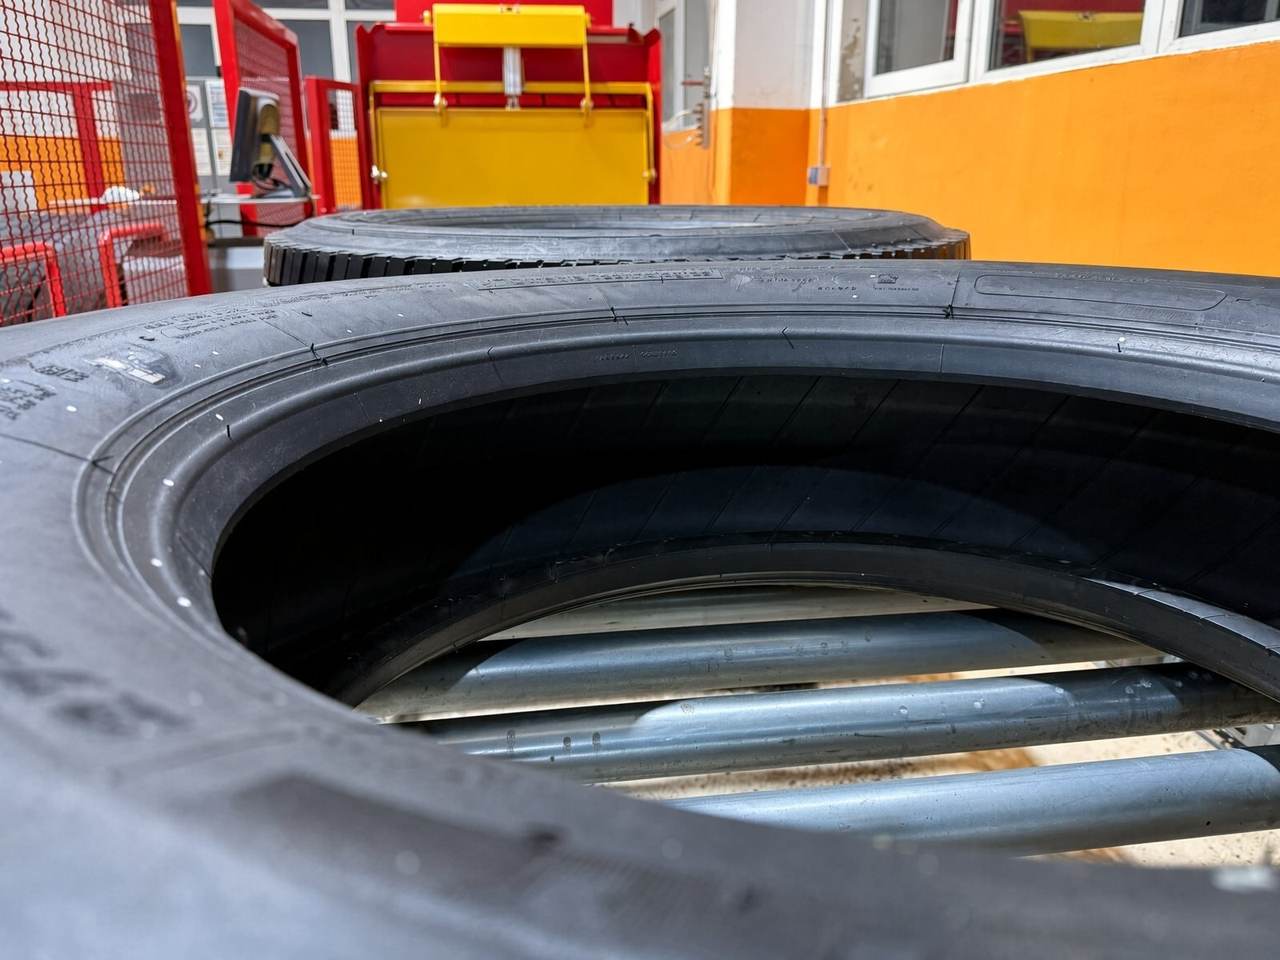
06
Endkontrolle
Jeder Reifen verlässt unser Haus nur nach finaler Prüfung. Maß, Rundlauf, Bonding. Dann geht er zurück auf die Achse - einsatzbereit.